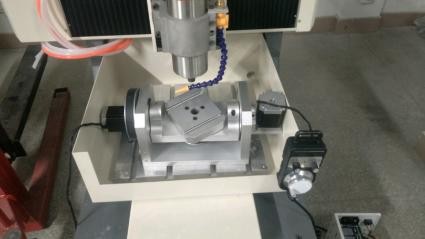
Le macchine utensili a cinque assi possono essere suddivise in macchine utensili a collegamento a cinque assi e macchine utensili a posizionamento a cinque assi a seconda che supportino la rotazione del collegamento. La differenza tra i due è che il secondo può soddisfare solo i requisiti di 3 più 2, mentre il primo può completare attività di lavorazione collegate e non collegate. L'orientamento dell'asse dell'utensile o del pezzo è fisso e non cambia durante il processo di lavorazione.
Lavorazione multiasse significa che almeno un asse rotante è coinvolto nel movimento durante il processo di lavorazione, a differenza della lavorazione ad asse fisso. Tuttavia, va notato che la partecipazione dell'asse rotante al movimento non significa necessariamente che l'asse rotante sia collegato con l'asse traslatorio. In molti casi, l'asse rotante funge da ruolo di posizionamento. Questo tipo di lavorazione è la lavorazione 3 più 2 di cui sopra, che si rivolge principalmente alla maggior parte delle parti meccaniche come il corpo del cambio dell'automobile, l'alloggiamento del motore, ecc.
In un programma di fresatura a tre assi, i due assi di rotazione della macchina utensile a cinque assi vengono utilizzati per fissare l'utensile da taglio in una posizione inclinata. Da qui deriva il nome tecnologia di lavorazione 3 più 2, chiamata anche posizionamento di macchine utensili a cinque assi. Il quarto e il quinto asse vengono utilizzati per determinare la direzione dell'utensile in una posizione fissa piuttosto che un principio di lavorazione di posizionamento continuo 3 più 2 durante il processo di lavorazione. In poche parole, la realizzazione della funzione a tre assi con un certo angolo, ovvero il posizionamento, viene utilizzata per la lavorazione. Insomma, dopo che la macchina utensile ha ruotato di un certo angolo, esegue ancora la lavorazione come una normale macchina utensile a tre assi.